


Language

약병용 열 유도 라이너: 선택 및 밀봉
2026.10.01
채워진 HDPE 병은 사양에 맞게 토크가 조여진 캡과 함께 충전 라인에서 나옵니다. 유도 밀봉 장치 아래를 통과한 후 몇 초 후에 캡 내부의 호일이 병 뚜껑에 접착되어야 합니다. 라이너, 캡 또는 실러 설정이 잘못된 경우 패키지는 괜찮아 보이지만 누출 테스트에 실패할 수 있습니다. 따라서 열 유도 라이너는 일반적인 포일 디스크가 아닙니다. 캡, 용기 넥 마감, 인덕션 실러 및 품질 검사를 포함하는 밀봉 시스템의 일부입니다. 이 가이드에서는 라이너의 기능, 선택 방법, 밀봉이 실패하는 위치, 생산 전에 확인해야 할 사항에 대해 설명합니다.
열 유도 라이너의 정의 및 포함 내용
열 유도 라이너는 캡 내부에 위치하는 다층 씰입니다. 뚜껑이 있는 용기가 유도장을 통과할 때, 알루미늄 호일 층은 와전류에 의해 가열됩니다. 열은 용기 측면의 폴리머 열 밀봉 층을 녹입니다. 캡의 압력은 연화된 층을 병 입구에 고정시킵니다. 냉각 후 호일은 용기에 접착된 상태로 유지되어 밀봉된 막을 형성합니다.
| 레이어 | 공통재료 | 주요 기능 | 확인해야 할 사항 |
|---|---|---|---|
| 호일 | 알루미늄 호일 | 열을 발생시키고 수분과 산소 장벽을 제공합니다. | 두께, 전도성, 핀홀, 등급 |
| 열 밀봉 | 폴리머 코팅 또는 왁스 블렌드 | 가열되면 용기 립에 접착됨 | HDPE, PP, PET, 유리와의 호환성; 밀봉 강도 |
| 백업 | 판지, 폼, PET, 펄프 | 캡의 라이너를 지지하고 압축을 제어합니다. | 두께, 밀도, 스프링백, 캡 핏 |
열 유도 밀봉의 작동 원리
유도 밀봉은 비접촉식 공정입니다. 실러 코일은 교번 전자기장을 생성합니다. 라이너의 알루미늄 호일이 가열되고 열 밀봉 층이 녹습니다. 캡 토크와 컨테이너 상단 하중은 접착을 위한 압력을 제공합니다. 용기가 코일에서 나온 후 씰이 냉각되고 강화됩니다.
네 가지 변수가 결과를 제어합니다.
- 전력: 너무 낮으면 씰이 약해집니다. 너무 높으면 라이너가 타거나 캡이 휘어집니다.
- 체류 시간: 라인 속도는 노출 시간을 변경하므로 분당 60병의 레시피는 120에서 실패할 수 있습니다.
- 압력 및 토크: 낮은 토크는 채널을 생성합니다. 과도한 토크로 인해 캡이 왜곡됩니다.
- 냉각: 취급 또는 라벨링 전에 본드를 경화시켜야 합니다.
실제 용기, 캡, 라이너, 제품, 라인 속도를 설정합니다. 다른 병 크기에서 복사한 설정은 시작점일 뿐입니다.
의약품 포장에 열 유도 라이너를 사용하는 이유
규제 대상 포장에서 라이너는 여러 기능을 동시에 지원합니다.
- 조작 증거: 접착된 포일 씰은 용기가 개봉되지 않았음을 나타냅니다.
- 누출 방지: 운송 중 액체가 빠져나갈 위험을 줄여줍니다.
- 수분 및 산소 장벽: 호일은 민감한 약물을 보호하는 데 도움이 됩니다.
- 오염 제어: 멤브레인은 미생물 유입을 제한합니다.
- 도난 방지: 깨진 봉인이 보입니다.
이러한 이점은 주사 약병, 주입 병, 백신 병, 경구 액제 및 진단 시약에 중요합니다. 라이너는 양호한 캡이나 검증된 충전 공정을 대체하지는 않지만 용기 마개 무결성에 매우 중요합니다. 예를 들어, 다음을 사용하는 바이알 마개 시스템 유리병용 알루미늄 플라스틱 캡 별도의 부분이 아닌 완전한 단위로 검토해야 합니다.
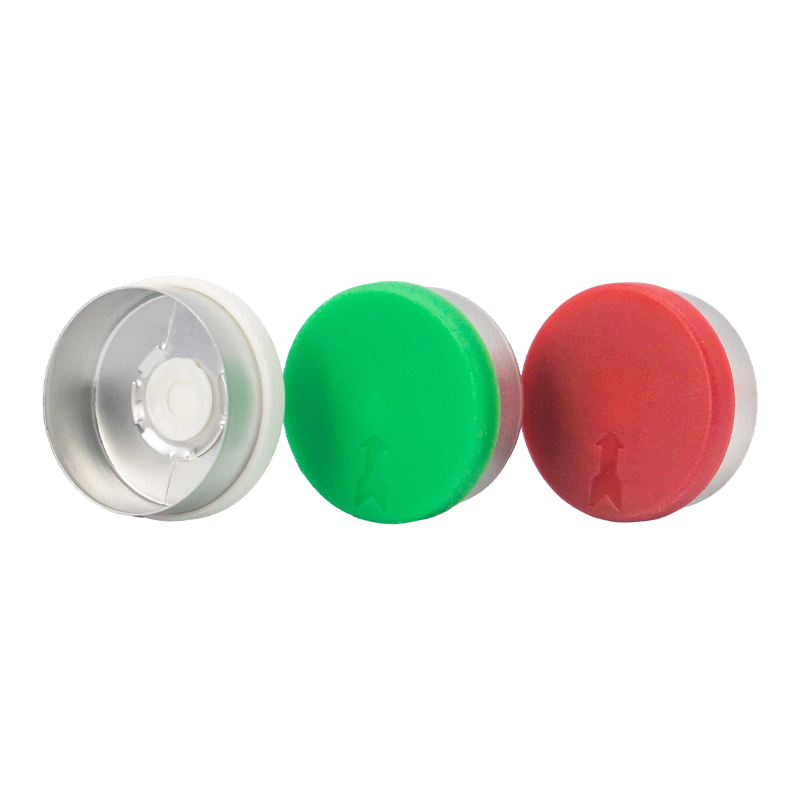 주사 약병 및 백신 병용 도매 알루미늄-플라스틱 캡 주사제를 보호하도록 설계된 알루미늄 쉘, 플라스틱 삽입물 및 고무 마개가 있는 복합 바이알 마개입니다. 대규모 알루미늄-플라스틱 캡 생산이 가능한 GMP 클린룸에서 제조됩니다. 제품보기 →
용기와 캡에 적합한 라이너 선택
라이너 카탈로그가 아닌 컨테이너부터 시작하세요. 넥 마감, 재료 및 표면 상태에 따라 접착할 열 밀봉 층이 결정됩니다. HDPE용 라이너는 PP, PET, 유리 또는 코팅된 립에 안정적으로 밀봉되지 않을 수 있습니다. 캡 재질, 라이너 포켓 깊이, 나사산 설계 및 토크도 씰의 압력에 영향을 미칩니다.
샘플을 요청하기 전에 다음 항목을 확인하세요.
- 직경, 나사산 및 립 평탄도를 포함한 용기 재료 및 목 마감 도면.
- 캡 유형 및 라이너 포켓 크기.
- 충전 온도 및 제품이 고온 충전, 레토르트 처리 또는 냉동되었는지 여부.
- 에틸렌옥사이드, 감마, 오토클레이브 등의 멸균 방법.
- 목표 라인 속도, 실러 모델 및 출력 범위.
- 필요한 밀봉 강도, 누출률 및 차단 성능.
폼 뒷면은 더 많은 캡 변화를 견딜 수 있습니다. 판지 뒷면을 사용하면 더 단단히 밀봉될 수 있습니다. 잘못된 뒷면은 밀봉 후 캡이나 스틱에서 떨어질 수 있습니다. 주입 용기의 경우 풀링 또는 트윈포트 디자인이 있는 Euro PP 캡을 호환 라이너와 결합할 수 있지만 밀봉 창을 검증해야 합니다.
 주입 및 용액 병용 풀링 유로 PP 캡 주입 및 용액 병에 도구 없이 접근할 수 있도록 통합 당김 고리가 있는 변조 방지 폴리프로필렌 캡입니다. 적용 분야에 적합한 라이너와 씰링 매개변수를 검증해야 합니다. 제품보기 →
일반적인 실패 모드 및 진단 방법
대부분의 유도 씰링 결함은 단일 불량 라이너가 아닌 불일치 또는 드리프트로 인해 발생합니다. 표는 일반적인 증상을 가능한 원인 및 첫 번째 점검 사항에 매핑합니다.
| 증상 | 가능한 원인 | 첫 번째 확인 |
|---|---|---|
| 약하거나 부분적인 밀봉 | 저전력, 짧은 유지 시간, 낮은 캡 토크 또는 오염된 립 | 실러 출력, 라인 속도, 캡 토크 및 립 상태 확인 |
| 호일 stuck in cap | 과열, 잘못된 릴리스 레이어 또는 과도한 캡 압축 | 전력 또는 체류 시간을 줄입니다. 라이너 구조와 캡 깊이를 확인하세요. |
| 타거나 변색된 라이너 | 전력이 너무 높거나, 코일이 너무 가깝거나, 실러를 통한 이중 통과 | 코일 간격을 측정합니다. 컨테이너가 올바른 속도로 한 번 통과하는지 확인 |
| 밀봉 후 누출 | 호일 아래의 채널, 타원형 목 또는 손상된 립 | 염료 또는 진공 테스트를 통해 넥 마감, 라이너 센터링 및 씰 영역을 검사합니다. |
| 캡 왜곡 | 과도한 열 또는 얇은 캡 벽 | 캡 수지, 벽 두께, 냉각 시간 확인 |
혼자서 힘을 조절하지 마십시오. 열, 시간, 압력 및 냉각이 상호 작용합니다. 캡 공급업체나 라이너 로트가 변경되면 기간이 바뀔 수 있습니다. 실러 설정, 캡 토크, 라이너 로트 및 테스트 결과를 기록하여 드리프트를 추적할 수 있습니다.
씰링 프로세스 설정 및 검증
생산 용기, 캡, 라이너, 제품 및 라인 속도를 사용하여 통제된 시험부터 시작하십시오. 저전력, 중전력, 고전력 및 체류 시간을 테스트합니다. 탄 자국이나 채널 없이 균일한 링이 있는지 결합 패턴을 검사합니다.
검증에는 다음이 포함되어야 합니다.
- 씰 박리 또는 파열 테스트.
- 염료 침투 또는 진공 부패 누출 테스트.
- 호일 커버리지, 주름, 캡 손상 여부를 육안으로 검사합니다.
- 밀봉 및 모의 운송 후 토크 테스트.
- 필요한 경우 안정성 또는 배송 시뮬레이션.
생산 중에 정의된 간격으로 실러 전력, 라인 속도, 캡 토크 및 실링 품질을 점검하십시오. 병 크기별로 별도의 레시피를 보관하세요.
공급업체 및 품질 점검
라이너 공급업체는 재료 사양, 열 밀봉 층 데이터, 해당되는 경우 이동 또는 생체 적합성 정보, 로트 추적성 및 권장 밀봉 창을 제공해야 합니다. 의약품 포장의 경우 클린룸 제조 및 문서화된 품질 시스템을 통해 위험을 줄일 수 있습니다. ISO 9001과 GMP 일치는 공급업체가 규제 시장을 이해하고 있다는 실질적인 신호입니다.
Jiangsu Changjiang Lids Co., Ltd.는 2000년부터 의약품 포장재를 제조해 왔으며 C A 클린룸을 운영하고 있습니다. 그 범위에는 알루미늄 캡, 알루미늄 플라스틱 캡, Euro PP 캡, 주사 약병, 주입 병 및 경구용 액체용 마개 등이 포함됩니다. 이는 GMP 및 ISO 9001 시스템을 갖춘 연간 알루미늄 및 알루미늄 플라스틱 캡 30억개와 폴리프로필렌 캡 8억개의 생산 능력을 명시하고 있습니다. 라이너, 캡 및 병목이 함께 작동해야 하기 때문에 이 캡 제조 경험은 관련이 있습니다. 당신은 할 수 있습니다 샘플 요청 또는 라이너 검토 생산 전에 적합성을 확인하기 위해.
라이너 로트를 어떻게 관리하는지, 포일이나 필름 공급업체의 변경 사항을 어떻게 관리하는지 물어보세요. 새로운 열 밀봉 코팅은 완성된 캡이 동일해 보이더라도 밀봉 성능을 변경할 수 있습니다.
열 유도 라이너 선택에 대한 주요 사항
- 라이너를 캡, 용기, 실러 및 프로세스가 포함된 완전한 폐쇄 시스템의 일부로 취급하십시오.
- 열접착층을 용기 재질과 살균방법에 맞춰주세요.
- 전력, 체류 시간, 압력, 토크 및 냉각을 하나의 창으로 제어합니다.
- 누출 및 밀봉 강도 테스트를 통해 검증한 후 생산을 모니터링하십시오.
- 재료, 로트 추적성 및 클린룸 제어를 문서화하는 공급업체와 협력하십시오.
열 유도 라이너는 단순해 보이지만 충전 라인에서 환자까지 제품을 보호합니다. 요구 사항을 정의하고, 실제 시스템을 테스트하고, 프로세스를 제어하세요.
뉴스
-
채워진 경구 현탁액 병이 라인에서 떨어지고, 고객이 캡을 비틀어 떼어내고, 호일 디스크가 병 테두리가 아닌 캡 내부에 붙어 있습니다. 봉인도 없고 변조 증거도 없으며 배치가 보류됩니다. 이런 일이 발생할 때마다 라이너만으로는 전체 이야기가 아닙니다. 결론 먼저: 인덕션 라이너는 열 활성화 씰이며 세 ...
READ MORE -
백신 약병이 주입 라인을 떠나 트럭으로 이동하고 어깨에 얇은 액체 막이 있는 상태로 도착합니다. 캡은 단단하지만 내부 씰은 접착되지 않았습니다. 열 유도 밀봉은 호일 라이너, 캡 및 밀봉 헤드가 병목과 일치할 때 이러한 결과를 방지합니다. 그 결과 약물을 멸균 상태로 유지하고, 누출을 막고, 용기가 열렸는지 여...
READ MORE -
분당 200개의 바이알을 실행하는 충전 라인이 갑자기 멈췄습니다. 마지막 배치의 모든 캡에는 포일 라이너가 헐거워져 누출 테스트가 실패했습니다. 범인이 모자 자체인 경우는 거의 없습니다. 10번 중 9번은 열 유도 밀봉 공정이 제대로 작동하지 않습니다. 열유도 밀봉은 단순한 열 적용이 아닙니다. 전자기장을 사용...
READ MORE -
채워진 HDPE 병은 사양에 맞게 토크가 조여진 캡과 함께 충전 라인에서 나옵니다. 유도 밀봉 장치 아래를 통과한 후 몇 초 후에 캡 내부의 호일이 병 뚜껑에 접착되어야 합니다. 라이너, 캡 또는 실러 설정이 잘못된 경우 패키지는 괜찮아 보이지만 누출 테스트에 실패할 수 있습니다. 따라서 열 유도 라이너는 일반...
READ MORE
관련상품
-

경구액제용으로 설계된 특수 밀봉 캡입니다. 알루미늄 캡에 쉽게 찢어지는 디자인이 특징으로 사용자가 거의 100%에 가까운 개봉 성공률로 빠르고 안정적으로 열 수 있습니다. 주요 응용 분야: 소아용 시럽 및 기침약 영양 보충제 및 비타민 처방 경구 현탁액 참고: RTU(Ready-to-U...
더보기 -

주입 및 용액 병용으로 설계된 표준화된 당김 고리 폴리프로필렌 캡입니다. 이 변조 방지 솔루션은 안정적인 폐쇄를 보장하고 엄격한 제약 품질 시스템에 따라 제조된 안전하고 도구가 필요 없는 접근을 위한 통합 당김 링을 제공합니다. 주요 응용 프로그램: 플라스틱 주입 용기(예: 식염수, 포도당 용액) 비경구 영양(TPN) 및 세척...
더보기 -

의약품 주입 바이알용으로 설계된 특수 밀봉 캡입니다. 알루미늄 캡에 쉽게 찢어지는 디자인이 특징으로 사용자가 거의 100%에 가까운 개봉 성공률로 빠르고 안정적으로 열 수 있습니다. 주요 응용 분야: 항생제 약병 백신 및 생물학적 제제 동결건조된 분말 주사 진단시약 참고: R...
더보기 -

수액병용으로 제작된 특수 밀봉캡으로 브릿지형 알루미늄캡과 플라스틱캡으로 구성되어 있습니다. ZB 구조 설계는 개방력이 낮다는 장점을 제공하며, 플라스틱 부품을 제거하면 알루미늄 캡의 브리지가 버(burr)를 남기지 않고 깔끔하게 파손되어 사용자 친화적이며 오염을 방지합니다. 주요 응용 분야: 대용량 비경구 용액(예: 식염...
더보기 -

표준 주입병용으로 설계된 안정적이고 변조 방지 밀봉 솔루션입니다. 이는 액체 약물에 대한 용기 밀봉 무결성과 안전한 바늘 접근을 보장합니다. 가장자리가 말려 있는 알루미늄 캡과 결합된 꽃형 플라스틱 부품이 특징으로 사용자가 쉽게 열 수 있도록 하는 동시에 노출된 중앙 구멍 알루미늄 섹션을 부드럽고 평평하게 유지하여 깨끗하고 사용자 친화적인 작동을...
더보기

-
연락하기
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 중국 장쑤성 전장시 양중시 유팡 산업 단지 Mingzhu Road 1 호
본 웹사이트에서 제공되는 정보는 중화인민공화국 이외의 국가 및 관할권에서만 사용할 수 있습니다.
-
제품
알루미늄-플라스틱 캡 알루미늄 캡 유로 PP 캡 호일 씰이 있는 콘택트 렌즈용 PP 용기 주입병용 플라스틱 걸이 플라스틱 제리 캔 -
왓츠앱
크리스

-
위챗
릴리안

